先判断磨损与设备状态,再决定维护、调整还是更换。
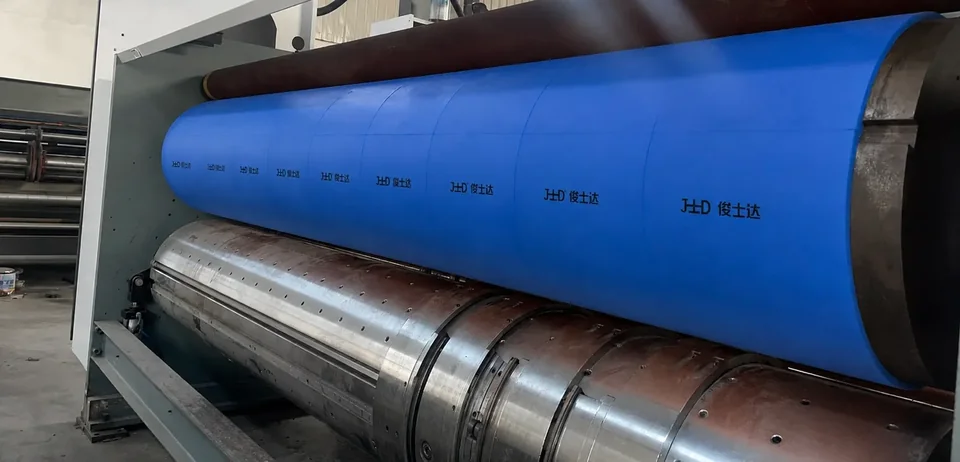
切不断或切口反复异常
在检查刀模、压力和设备状态后,仍持续出现切不断、毛边或模切质量波动,应检查胶垫工作面与剩余可用状态。
深切痕、沟槽与局部凹陷
明显沟槽、重复位置损伤以及无法通过设备允许的维护方法恢复的局部磨损,需要进一步评估。不要用持续加压掩盖工作面问题。
厚度或外径不一致
对比整组胶垫与不同位置的磨损,检查辊筒平行、轮转功能和模切负荷。允许的修整与报废界限应按设备及供应商确认要求执行。
接缝损伤与松动
检查互锁齿、挂钩、槽口、钢背与端部是否异常。装配松动或连接破损影响贴合,应先确认原因和替换结构。
裂纹、缺块或材料异常
裂纹、缺块、异常变形或接触面明显劣化需要检查。记录位置、发生时间和工况,区分局部损伤与系统性材料或使用问题。
质量与停机成本持续上升
结合每班产量、不良记录、调整频率和停机时间安排更换。内测循环参考不能代替现场状态判断。
更换前确认资料
准备设备型号、辊筒直径、宽度、厚度、锁紧细节照片及数量。说明旧件磨损,避免直接把磨损后的测量值当作新件规格。